Reaktör Basınç Kabının Görevi
Basınçlı Su Reaktörünün (PWR) en önemli mekanik
bileşenlerinden biri olan
reaktör basınç kabı (RPV — Reactor Pressure Vessel),
reaktör kalbini, yakıt demetlerini ve kalp içi yapıların
önemli bir bölümünü çevreleyen, yüksek basınç ve sıcaklık
altında çalışmak üzere tasarlanmış büyük bir çelik kaptır.
Yakıt içinde gerçekleşen kontrollü fisyon reaksiyonları
sırasında açığa çıkan ısı, basınç kabının içinden dolaşan
birincil soğutucuya aktarılır.
Basınç kabının görevi yalnızca yakıtı fiziksel olarak
çevrelemek değildir. PWR'ın birincil soğutma devresindeki
yüksek basınçlı suyun sınırını oluşturur; reaktör kalbinin
ve soğutucu akışının tasarım koşullarında tutulmasına
katkıda bulunur. Bu nedenle basınç kabının bütünlüğü,
nükleer santralın güvenli işletilmesi açısından kritik
öneme sahiptir.
Basınç kabının dört temel işlevi
-
Reaktör kalbini ve yakıt demetlerini koruyucu
bir yapısal sınır içinde barındırmak.
-
Birincil soğutucunun yüksek basınç altında
tutulduğu basınç sınırının ana bileşenlerinden
biri olmak.
-
Soğutucunun reaktör kalbine giriş ve çıkışını,
tasarıma özgü akış düzeni içinde desteklemek.
-
Uzun işletme ömrü boyunca basınç, sıcaklık,
mekanik yükler ve nötron ışınımı altında
yapısal bütünlüğünü korumak.
Yapısı ve Tasarım Özellikleri
Reaktör basınç kabı, yüksek kaliteli düşük alaşımlı
çeliklerden üretilen ve iç yüzeyinde çoğunlukla korozyon
direncini artıran paslanmaz çelik kaplama bulunan
büyük bir mühendislik bileşenidir. Bununla birlikte
malzeme sınıfı, kaplama yapısı, gövde geometrisi ve
üretim yöntemi her tasarımda aynı değildir.
Büyük ölçekli PWR basınç kapları, birkaç metre çapında
ve onlarca santimetre mertebesinde et kalınlığına sahip
olabilir. Yükseklikleri, ağırlıkları ve bileşenlerinin
boyutları reaktörün güç sınıfına, tasarım basıncına,
malzeme seçimine ve üretim yöntemine bağlı olarak
değişir. Bu nedenle belirli bir reaktöre ait ölçüler,
bütün PWR tasarımları için geçerli kabul edilmemelidir.
Basınç ve sıcaklık
Büyük ölçekli PWR tasarımlarında birincil devre
basıncı genellikle 15–16 MPa mertebesindedir.
Bu yüksek basınç, soğutucunun reaktör kalbinde
yüksek sıcaklıklarda sıvı kalmasını sağlar.
Basınç kabı, ilgili tasarım kodlarına ve
güvenlik gerekliliklerine göre belirlenen
yükleri karşılayacak biçimde tasarlanır.
Gövde, kapak ve bağlantılar
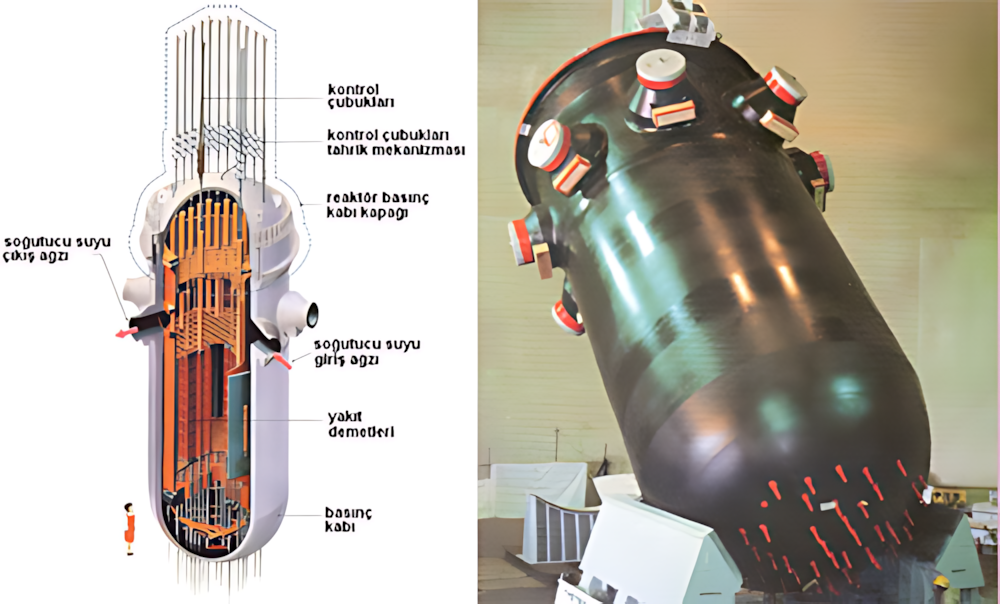
Basınç kabı genellikle silindirik gövde,
alt başlık, sökülebilir üst kapak ve birincil
devre borularının bağlandığı nozullardan oluşur.
Kontrol çubuğu tahrik mekanizmaları çoğu PWR
tasarımında üst kapakla ilişkilidir. Ayrıntılı
düzen, reaktör modeline göre değişir.
Neden sıradan bir basınçlı kap değildir?
Bir reaktör basınç kabının tasarımında yalnızca
iç basınca dayanım yeterli değildir. Kaynak
bölgelerinin güvenilirliği, kırılma tokluğu,
yorulma, termal gerilmeler, nötron ışınımına bağlı
gevrekleşme, malzeme yaşlanması ve muayene
edilebilirlik de birlikte değerlendirilir.
Üretim ve işletme boyunca bu özelliklerin
belgelenmesi gerekir.
Basınç Kabının Üretimi: Çelikten Nükleer Bileşene
Bir reaktör basınç kabının üretimi, yüksek kapasiteli
metalürji ve ağır sanayi altyapısının bir araya
gelmesini gerektirir. Çelik üretiminden son muayeneye
kadar her aşama, nükleer uygulamalar için belirlenen
kalite ve izlenebilirlik gereklilikleri doğrultusunda
yürütülür. Üretimde kullanılan malzemelerin kimyasal
bileşimi, mekanik özellikleri ve ısıl işlem geçmişi
kayıt altına alınır.
1. Büyük Çelik Külçelerin Üretimi
Yüksek kaliteli çelik, belirlenen kimyasal
bileşim ve saflık koşullarını karşılayacak
şekilde üretilir. Büyük gövde parçaları
için çok ağır çelik külçeler kullanılabilir.
Malzeme içindeki istenmeyen kalıntıların
ve iç kusurların sınırlandırılması kritik
öneme sahiptir.
2. Ağır Dövme
Çelik külçe, büyük dövme presleri ve uygun
ısıtma süreçleri kullanılarak gövde halkası,
alt başlık veya diğer büyük bileşenlerin
üretimine uygun biçimde şekillendirilir.
Bu işlem malzemenin iç yapısını ve mekanik
özelliklerini etkiler.
3. Isıl İşlem ve İşleme
Dövme parçalar, belirlenmiş ısıl işlem
çevrimlerinden geçirilir. Ardından hassas
talaşlı imalatla nihai ölçülere yaklaştırılır;
bağlantı yüzeyleri, nozullar ve kaynak
ağızları tasarıma uygun biçimde hazırlanır.
4. Kaynak ve Muayene
Gövde bölümleri uygun kaynak prosedürleriyle
birleştirilir. Ultrasonik ve radyografik
muayene gibi tahribatsız yöntemler, malzeme
ve kaynak bütünlüğünün değerlendirilmesinde
kullanılır. Uygulanacak yöntemler ilgili
kodlara ve tasarım gerekliliklerine bağlıdır.
Üretim süreci, yalnızca büyük parçaların fiziksel
olarak şekillendirilmesiyle tamamlanmaz. Malzeme
sertifikaları, üretim kayıtları, kaynak belgeleri,
muayene sonuçları ve kalite güvencesi dokümantasyonu
da bileşenin kabulünün ayrılmaz parçalarıdır.
Ağır dövme kapasitesi neden stratejik önemdedir?
Dünya Nükleer Birliğinin ağır imalat değerlendirmesine
göre, büyük nesil III/III+ reaktörlerin bazı kritik
dövme parçaları için yaklaşık 14.000–15.000 ton
sınıfındaki presler ve 500–600 ton mertebesindeki
sıcak çelik külçeleri işleyebilecek altyapı önem
taşır. Bu değerler her basınç kabının kesin üretim
şartnamesi değildir; büyük ölçekli üretimin neden
sınırlı sayıda tesiste yapılabildiğini gösteren
yaklaşık bir kapasite göstergesidir.
Kaynak: World Nuclear Association — Heavy Manufacturing
of Power Plants
Basınç Kabı İçinde Soğutucu Akışı
PWR'ın birincil soğutucusu, basınç kabına giriş
nozullarından ulaşır. Tipik bir PWR düzeninde soğutucu,
kalp varili ile basınç kabının dış duvarı arasındaki
aşağı yönlü akış bölgesinden ilerler; alt bölgede
yön değiştirerek reaktör kalbine yükselir.
Soğutucu yakıt demetlerinin bulunduğu kalpten geçerken
fisyon sonucu üretilen ısıyı alır. Isınmış su, basınç
kabının çıkış bağlantılarından ayrılarak buhar
üreteçlerine gönderilir. Bu akış düzeninin ayrıntıları
reaktör tasarımına göre farklılık gösterebilir.
Giriş
Birincil devredeki soğutucu, reaktör basınç
kabına giriş bağlantılarından ulaşır.
Akışın Yönlendirilmesi
Kalp varili ve iç yapıların geometrisi,
soğutucunun reaktör kalbine doğru uygun
biçimde yönlendirilmesine yardımcı olur.
Isı Alma
Soğutucu, yakıt demetlerinden ısı alarak
sıcaklığını yükseltir. Kalp boyunca yeterli
soğutma, güvenli işletmenin temel koşuludur.
Çıkış
Isınan soğutucu, çıkış nozulları üzerinden
buhar üreteçlerine doğru ilerler ve
çevrimdeki ısı aktarımını sürdürür.
Yakıt ve Reaktör Kalbiyle İlişkisi
Basınç kabının içinde doğrudan fisyonun gerçekleştiği
bölge reaktör kalbidir. Kalp; yakıt demetlerini,
kontrol çubuklarını ve bunları destekleyen kalp içi
yapısal bileşenleri içerir. Basınç kabı ile kalp
içi bileşenler farklı işlevlere sahiptir: yakıt
fisyon enerjisini üretirken basınç kabı birincil
basınç sınırının ana yapısal parçalarından birini
oluşturur.
Enerji dönüşüm zincirindeki yeri
Fisyon → Yakıt → Birincil soğutucu →
Buhar üreteci → İkincil devre →
Türbin → Jeneratör
Basınç kabı, bu zincirin nükleer ada tarafında
yer alır. Yakıt çevresindeki soğutucunun tasarlanan
akış koşullarında tutulmasına ve birincil devrenin
basınç sınırının korunmasına katkıda bulunur.
Nükleer Güvenlik ve Uzun Dönem İşletme
Reaktör basınç kabı, santralın işletme ömrü boyunca
yüksek basınç, sıcaklık değişimleri, mekanik yükler
ve nötron ışınımı gibi etkilere maruz kalır. Özellikle
reaktör kalbine yakın malzemelerde nötron ışınımı,
zamanla malzemenin tokluğunu ve kırılmaya karşı
davranışını etkileyebilir.
Bu nedenle basınç kabının güvenilirliği yalnızca
ilk üretim kalitesiyle belirlenmez. Tasarım aşamasında
kırılma mekaniği ve malzeme davranışı değerlendirilir;
işletme sırasında gözetim numuneleri, malzeme
yaşlanması değerlendirmeleri ve periyodik muayeneler
uygulanabilir. Programların kapsamı ilgili tasarım,
düzenleyici gereklilikler ve santralin işletme
koşullarına bağlıdır.
Yapısal Bütünlük
Basınç sınırının tasarım koşullarını
karşılaması ve işletme boyunca güvenilir
biçimde korunması hedeflenir.
Malzeme ve Kaynak Kontrolü
Malzeme sertifikaları, kaynak kayıtları,
muayeneler ve kalite güvencesi belgeleri
üretim ve işletme güvenilirliğinin
temel parçalarıdır.
Yaşlanma Yönetimi
Nötron ışınımı, termal gerilmeler ve
işletme geçmişi dikkate alınarak malzeme
özellikleri ve yapısal bütünlük izlenir.
Dünyada Reaktör Basınç Kabı Üretebilen Ülkeler
Büyük nükleer reaktörler için basınç kabı üretimi,
dünya ağır sanayisinin en uzmanlaşmış alanlarından
biridir. Ancak bu alanda ülkeleri karşılaştırırken
üç farklı yeteneği birbirinden ayırmak gerekir:
çok büyük çelik parçaları dövebilmek,
nükleer kaliteye uygun bileşen üretebilmek
ve belirli bir reaktör tasarımına ait komple
basınç kabını üretip teslim edebilmek.
Bu yetenekler birbiriyle ilişkili olmakla birlikte
aynı şey değildir.
Aşağıdaki ülkeler, büyük nükleer bileşenler ve
basınç kabı üretimi açısından öne çıkan sanayi
merkezlerine sahiptir. Listede bir tesisin ağır
dövme kapasitesine sahip olması, o tesisin her
reaktör modeli için komple basınç kabı ürettiği
anlamına gelmez.
1. Japonya — Japan Steel Works
Japonya'daki Japan Steel Works (JSW),
büyük nükleer bileşenlerin dövme parçaları alanında
dünya çapında tanınan üreticilerden biridir. Şirketin
Muroran'daki ağır sanayi altyapısı, büyük çelik
parçaların üretimi ve işlenmesinde önemli rol oynar.
Basınç kabı gövde halkaları ve diğer büyük nükleer
bileşenler için dövme parçalar, bu üretim zincirinin
önemli ürünleri arasındadır.
JSW'nin önemi yalnızca pres kapasitesinden kaynaklanmaz.
Büyük çelik külçelerin işlenmesi, metalürjik kalite,
ısıl işlem, ölçü hassasiyeti ve nükleer kalite
dokümantasyonu gibi uzmanlıklar birlikte gereklidir.
Şirketin geçmişte çeşitli uluslararası reaktör
projelerine büyük dövme bileşenler sağlamış olması,
bu alandaki tecrübesini gösterir.
Japan Steel Works — Resmî şirket sitesi
2. Güney Kore — Doosan Enerbility
Güney Kore'nin Changwon sanayi merkezindeki
Doosan Enerbility, nükleer reaktörler
ve buhar üreteçleri için büyük dövme ve döküm
bileşenleri üreten önemli bir kuruluştur. Şirket,
ağır sanayi kapasitesini nükleer güç santrallarının
ana ekipmanlarına yönelik üretim deneyimiyle
birleştirmektedir.
Doosan'ın yeteneği, yalnızca ham dövme parçalar
üretmekten ibaret değildir; nükleer bileşenlere
yönelik imalat, kalite güvencesi ve proje tedarik
süreçlerinde de rol oynar. Bununla birlikte her
basınç kabı projesinin kapsamı, ilgili reaktör
tasarımı ve sözleşmedeki üretim sorumluluklarına
göre değerlendirilmelidir.
Doosan Enerbility — Döküm ve dövme tesisleri
3. Çin — CFHI, Erzhong ve Shanghai Electric
Çin, yüksek nükleer inşaat hacmiyle bağlantılı olarak
büyük nükleer bileşenlerin yerli üretimine önemli
yatırımlar yapmıştır. Bu alanda öne çıkan kuruluşlar
arasında China First Heavy Industries (CFHI),
China National Erzhong Group ve
Shanghai Electric yer alır.
Bu sanayi grupları büyük dövme parçalar, reaktör
basınç kabı bileşenleri ve diğer nükleer ada
ekipmanlarının üretiminde rol oynar.
Çin'in avantajlarından biri, yerli reaktör projeleri
için tasarım, ağır sanayi, bileşen üretimi ve inşaat
faaliyetlerini büyük bir iç pazar içinde birlikte
geliştirebilmesidir. Bununla birlikte, bu kuruluşların
ürün kapsamları ve üretim kapasiteleri aynı değildir;
belirli bir basınç kabının üreticisi, ilgili proje
kayıtları ve tedarik sözleşmesi üzerinden doğrulanmalıdır.
China National Nuclear Corporation — Çin nükleer sanayi bilgileri
4. Fransa — Framatome ve Le Creusot Forge
Fransa'da Framatome bünyesindeki
Le Creusot Forge, nükleer santrallar
için büyük dövme bileşenler üreten tarihsel sanayi
merkezlerinden biridir. Bu altyapı, Fransa'nın EPR
gibi büyük reaktör tasarımlarının tedarik zincirinde
önemli bir yere sahiptir.
Nükleer bileşen üretiminde malzeme izlenebilirliği,
üretim kayıtları ve kalite denetimi özel önem taşır.
Büyük dövme kapasitesinin varlığı tek başına yeterli
değildir; her parçanın ilgili tasarımın teknik
şartlarını ve uygulanabilir düzenleyici gereklilikleri
karşılaması gerekir.
Framatome — Nükleer bileşenler ve mühendislik
5. Hindistan — Larsen & Toubro ve ağır sanayi altyapısı
Hindistan, yerli nükleer programını desteklemek üzere
büyük bileşen imalatı ve ağır dövme kapasitesini
geliştirmiştir. Larsen & Toubro (L&T)
ve ağır sanayi alanındaki bağlı üretim kuruluşları,
nükleer enerji ekipmanları ve büyük çelik bileşenler
tedarikinde rol oynar.
Hindistan'ın nükleer sanayi kapasitesi değerlendirilirken
reaktör basınç kabının tamamını üretme, belirli
dövme parçaları sağlama ve başka nükleer ekipmanları
üretme faaliyetleri birbirinden ayrılmalıdır.
Her tesisin belirli bir PWR tasarımı için onaylı
üretici olduğu varsayılmamalıdır.
Larsen & Toubro — Resmî şirket sitesi
6. Rusya — OMZ/Izhora ve Atomenergomash
Rusya'nın nükleer ağır sanayi altyapısında
OMZ/Izhora ve
Atomenergomash gibi kuruluşlar
önemli yer tutar. Bu kuruluşlar özellikle Rus
reaktör programları için büyük nükleer ekipmanların
ve basınç kabı bileşenlerinin üretimiyle tanınır.
Ancak Rusya'nın bu alandaki deneyiminin önemli
bir bölümü kendi reaktör tasarım ailesi ve tedarik
zinciriyle bağlantılıdır. Bu nedenle Rusya'daki
basınç kabı üretim kapasitesi, Batı menşeli bir
PWR modelinin lisanslı ve doğrudan uyumlu üretim
kapasitesiyle eşdeğer kabul edilmemelidir. Tasarım,
malzeme şartnamesi, üretim kodları ve tedarik
koşulları ayrıca değerlendirilmelidir.
Atomenergomash — Resmî şirket sitesi
7. Birleşik Krallık — Sheffield Forgemasters
Birleşik Krallık'taki Sheffield Forgemasters,
büyük dövme ve döküm parçaların üretimi konusunda
uzun bir sanayi geçmişine sahiptir. Şirket, enerji
ve nükleer sektörlerin ihtiyaç duyduğu büyük metal
bileşenler için üretim ve mühendislik yeteneklerine
sahiptir.
Bununla birlikte büyük nükleer dövme parçaları
üretme yeteneği ile belirli bir reaktör tasarımı
için komple basınç kabı üretme ve teslim etme
yeteneği aynı değildir. Proje kapsamı, gerekli
üretim kapasitesi, nükleer kalite standartları
ve onay durumu ayrıca doğrulanmalıdır.
Sheffield Forgemasters — Resmî şirket sitesi
Üretici listesi nasıl yorumlanmalı?
Yukarıdaki kuruluşlar, büyük nükleer bileşen
üretiminde öne çıkan örneklerdir; eksiksiz bir
küresel tedarikçi listesi değildir. Bir tesisin
ağır dövme presine sahip olması, belirli bir
reaktör basınç kabını tek başına ve bütün
aşamalarıyla üretebildiğini kanıtlamaz.
Ayrıca basınç kabı gövdesinin dövülmesi,
parçaların işlenmesi, kaynakla birleştirilmesi,
son muayenesi ve komple ekipmanın teslimi farklı
şirketler veya tesisler arasında paylaşılabilir.
Bu nedenle üretici değerlendirmesinde tesisin
teknik kapasitesi kadar, ilgili proje için
üstlendiği gerçek üretim kapsamı da incelenmelidir.
Ülkeler ve Üretim Merkezleri: Genel Karşılaştırma
| Ülke |
Öne çıkan kuruluş |
Üretim alanı |
Değerlendirme notu |
| Japonya |
Japan Steel Works |
Büyük dövme parçalar ve nükleer bileşenler |
Uluslararası ağır dövme tedarikinde köklü deneyim |
| Güney Kore |
Doosan Enerbility |
Reaktör ve buhar üreteci bileşenleri |
Nükleer ağır sanayi ve proje tedariki deneyimi |
| Çin |
CFHI, Erzhong, Shanghai Electric |
Büyük dövme parçalar ve nükleer ada ekipmanları |
Geniş iç pazar ve gelişmiş yerli üretim altyapısı |
| Fransa |
Framatome / Le Creusot Forge |
Nükleer kaliteye uygun büyük dövme parçalar |
EPR ve Fransız nükleer sanayi zinciriyle bağlantı |
| Hindistan |
Larsen & Toubro ve bağlı kuruluşlar |
Ağır sanayi ve nükleer ekipman üretimi |
Ürün ve proje bazında kapasite doğrulaması gerekir |
| Rusya |
OMZ/Izhora, Atomenergomash |
Basınç kapları ve büyük nükleer ekipmanlar |
Özellikle Rus reaktör tedarik zinciriyle bağlantılı |
| Birleşik Krallık |
Sheffield Forgemasters |
Büyük dövme ve döküm parçalar |
Parça üretimi ile komple basınç kabı teslimi ayrılmalı |
Not: Bu karşılaştırma üretim
altyapısının genel görünümünü sunar; şirketlerin
güncel siparişlerini, üretim adetlerini veya belirli
bir reaktör tasarımı için geçerli tüm sertifikalarını
gösteren bir kapasite envanteri değildir.
Basınç Kabı İçin Üretim Kapasitesi Neden Sınırlıdır?
Büyük bir reaktör basınç kabının üretimi, sıradan
endüstriyel basınçlı kap imalatından farklı olarak,
büyük boyutlu parçaların metalürjik kalitesinin
ve bütün üretim geçmişinin ayrıntılı biçimde
doğrulanmasını gerektirir. Bu gereklilikler,
üretim tesislerinin yalnızca makine parkı açısından
değil, insan kaynağı, kalite kültürü ve uzun dönemli
nükleer sanayi deneyimi açısından da uzmanlaşmasını
zorunlu kılar.
Yüksek Sermaye Gereksinimi
Çok büyük dövme presleri, ağır kaldırma
sistemleri, ısıl işlem fırınları ve
hassas işleme tezgâhları önemli yatırım
gerektirir.
Nükleer Kalite Güvencesi
Malzeme izlenebilirliği, kaynak prosedürleri,
muayene kayıtları ve kalite denetimleri
eksiksiz biçimde yürütülmelidir.
Uzun Üretim Süresi
Büyük parçaların dövülmesi, ısıl işlemi,
işlenmesi ve muayenesi uzun zaman alabilir.
Üretim takvimi, santralın genel inşaat
programını etkileyebilir.
Uzun Dönem Güvenilirlik
Üretim sırasında tespit edilmesi ve
belgelendirilmesi gereken kusurların
sınırlandırılması, santralın uzun işletme
ömrü boyunca yapısal bütünlüğün korunması
açısından kritiktir.
Reaktör basınç kabı, PWR teknolojisinin en kritik
mekanik bileşenlerinden biridir. Reaktör kalbini
çevrelemesi ve yüksek basınçlı birincil soğutucu
için yapısal sınır oluşturmasının yanı sıra, çok
yüksek üretim kalitesi ve uzun dönemli güvenilirlik
gerektiren bir ağır sanayi ürünüdür.
Japonya, Güney Kore, Çin ve Fransa büyük nükleer
bileşen üretiminde öne çıkan sanayi altyapılarına
sahiptir. Hindistan, Rusya ve Birleşik Krallık da
farklı kapsam ve tasarım gelenekleri içinde önemli
üretim yetenekleri barındırır. Ancak dövme parça
üretmek, nükleer kaliteye uygun bir bileşen imal
etmek ve belirli bir PWR tasarımı için komple
basınç kabını teslim etmek birbirinden farklı
yeterliliklerdir.
Bir nükleer santral projesi değerlendirilirken
basınç kabının hangi ülkede üretildiği kadar;
hangi tesis tarafından, hangi malzeme şartnamesine
göre, hangi kalite standartları altında ve hangi
bağımsız denetimlerle üretildiği de önem taşır.
Bu ayrıntılar, nükleer teknolojinin güvenli ve
sürdürülebilir biçimde kullanılmasının temel
koşulları arasındadır.